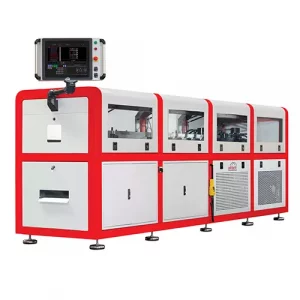
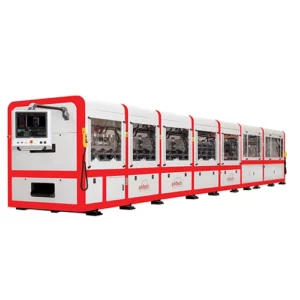
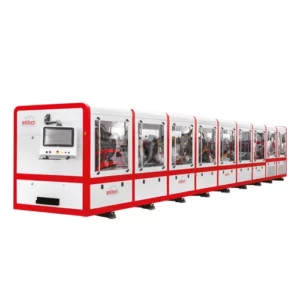
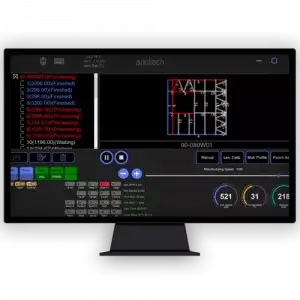


La puesta en marcha de LGS es el proceso estructurado de instalación, prueba, calibración y entrega formal de una línea de producción de acero ligero, de modo que la línea de producción pueda iniciar una producción controlada y repetible conforme a los requisitos especificados. La formación in situ es el servicio complementario que enseña a los propios operarios, técnicos y diseñadores del comprador a operar esa línea de forma segura y constante dentro de sus propias instalaciones.
La puesta en marcha de LGS y la formación in situ determinan la rapidez con la que una nueva inversión se convierte en producción comercializable, porque la perfiladora es solo un eslabón de la cadena de la que dependen los sistemas de entramado ligero de acero. El software de diseño, los controles de la máquina, el utillaje, la bobina y las personas que los operan deben trabajar conjuntamente dentro de las tolerancias definidas de la máquina y del producto antes de que un solo panel salga de la fábrica. Cuando esta alineación se realiza con prisas, el coste aparece después en forma de bobina desechada, equipos inactivos, perfiles que no se pueden montar y bastidores que tienen dificultades para superar la inspección. Cuando se realiza correctamente, la planta alcanza antes una producción estable y el equipo comprende por qué la máquina se comporta como lo hace, no solo qué botones debe pulsar. Las secciones siguientes explican qué incluye un alcance completo de puesta en marcha, qué enseña una formación eficaz a cada función, cómo se integran la seguridad y la documentación, cuál es el coste real de los atajos y qué preguntas deben plantear los fabricantes y productores modulares a los proveedores antes de firmar una orden de compra.
Qué abarca la puesta en marcha de LGS, desde la preparación del emplazamiento hasta la entrega
La puesta en marcha de sistemas de entramado ligero de acero comienza mucho antes de que llegue el ingeniero del proveedor, porque muchos retrasos del día de arranque pueden atribuirse a un emplazamiento no preparado. Los servicios de puesta en marcha profesionales suelen comenzar con una lista de comprobación previa a la instalación que abarca el espacio y la nivelación del suelo, el anclaje de cimentación, el suministro eléctrico y la puesta a tierra, el almacenamiento y la manipulación de bobinas, y una estación de trabajo para el software de diseño y control. Una vez posicionada la línea, el trabajo suele avanzar mediante una secuencia fija de etapas, cada una de las cuales verifica un aspecto específico del sistema:
- Configuración mecánica: Nivelación, anclaje y alineación del desbobinador, las estaciones de rodillos y las mesas de salida para que la banda avance recta y correctamente.
- Comprobaciones eléctricas y de control: Tensión de alimentación, puesta a tierra, paradas de emergencia, protecciones y parámetros de servo o PLC, confirmando que la máquina sea segura y responda correctamente.
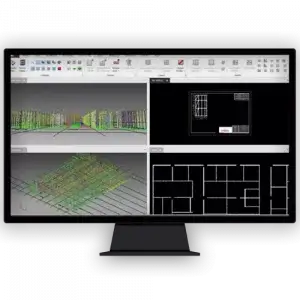
- Integración del software: Instalación del software de diseño a máquina, las bibliotecas de perfiles y las exportaciones de prueba para que los datos del modelo se conviertan en punzonados, entalladuras y cortes correctos.
- Producción de prueba: Conformado de elementos y paneles de pared o cerchas de muestra a partir de archivos de proyectos reales y de la propia bobina del comprador.
- Aceptación y entrega: Medición de la producción, firma del registro de aceptación en el emplazamiento y entrega de manuales, ajustes de la máquina y listas de repuestos.
La secuencia es importante porque cada etapa se basa en la anterior. Un archivo de producción no puede evaluarse en una máquina que todavía no está alineada, y los elementos de prueba aportan poco hasta que se hayan verificado los controles. Para los productores que se inician en la construcción con acero conformado en frío, insistir en que cada etapa se complete y se apruebe, en lugar de comprimirla en un único día de demostración, es una de las formas más fiables de evitar que los problemas aparezcan meses después.
Aceptación en fábrica frente a aceptación en el emplazamiento
Muchos proveedores realizan una prueba de aceptación en fábrica (FAT) antes del envío, y constituye un primer punto de control útil. Las guías del sector, como la ISPE Baseline Guide, describen la FAT como una puesta en marcha y cualificación parciales realizadas antes del envío, mientras que GAMP 5 la define como una prueba de aceptación realizada en la fábrica del proveedor, normalmente con la participación del cliente. En cualquier caso, una FAT confirma que la máquina se ha fabricado según lo especificado, pero no puede mostrar cómo se comporta el equipo después del transporte, la colocación y la conexión a los servicios locales.
Esa es la función de la prueba de aceptación en el emplazamiento (SAT), que verifica que el sistema instalado funcione con el suministro eléctrico, el entorno y los equipos adyacentes propios del comprador. Los fabricantes deben pedir a los proveedores de sistemas de entramado que definan por escrito los criterios de la SAT antes de la entrega, incluidos qué elementos se conformarán, a partir de qué bobina y cómo se medirán. Acordar estas condiciones de antemano convierte la aceptación en una comprobación objetiva en lugar de una negociación.
Calibración de perfiles conforme a tolerancias reconocidas
La calibración es el núcleo de la puesta en marcha, porque el perfilado por rodillos amplifica los pequeños errores de configuración. En The Fabricator, el especialista en perfilado por rodillos Steve Ebel recomienda mantener la alineación entre los cubos de los ejes inferior y superior dentro de 0.002 in, y la alineación del eje inferior desde la primera hasta la última estación dentro de 0.005 in. Una máquina desalineada, señala, modifica la separación entre rodillos y, con ella, la forma del producto.
La precisión debe evaluarse después frente a una referencia publicada y no frente a una cifra de folleto. En Norteamérica, AISI S240 establece las tolerancias de fabricación para elementos estructurales de acero conformado en frío, mientras que en Europa EN 1090-4 define los requisitos técnicos para elementos estructurales de acero conformado en frío utilizados en aplicaciones de cubiertas, techos, forjados y paredes. Como buena práctica de puesta en marcha, las pruebas pueden incluir elementos producidos a partir de más de una bobina representativa, con los orificios de servicio y las longitudes de corte comparados directamente con el archivo de diseño antes de que cualquier bastidor llegue a la etapa de instalación de entramados de acero.
Qué abarca la formación in situ para cada función
Una formación in situ eficaz para sistemas de entramado ligero de acero se basa en las funciones, porque la persona que carga la bobina, el técnico que cambia un punzón y el delineante que exporta archivos de máquina necesitan habilidades muy diferentes. La formación en la propia máquina del comprador, dentro de su propia planta, también pone de manifiesto condiciones locales como las variaciones de la bobina, la calidad de la alimentación eléctrica o los cuellos de botella del flujo de trabajo que un curso en aula nunca revelaría. La experiencia en el análisis de causas raíz del perfilado por rodillos apunta en la misma dirección: The Fabricator atribuye muchos problemas de producción a una documentación deficiente de las buenas prácticas, a un mantenimiento insuficiente de máquinas y utillajes y a la falta de formación. Un programa con un alcance bien definido suele distribuir el contenido de la siguiente manera:
- Operarios de máquinas: Puesta en marcha y parada, carga y enhebrado de la bobina, ejecución de trabajos desde el controlador, medición de la primera pieza y eliminación básica de fallos.
- Técnicos de mantenimiento: Rutinas de lubricación, inspección de rodillos y cuchillas, comprobaciones de codificadores y sensores, y planificación de repuestos críticos.
- Usuarios de diseño y software: Modelado de paredes, forjados y cerchas de cubierta, realización de comprobaciones de ingeniería y exportación de archivos de producción limpios.
- Supervisores y personal de calidad: Lectura de hojas de configuración, muestreo y medición de la producción, etiquetado de los elementos terminados y registro de desviaciones.
La duración depende de la complejidad de la línea y de la experiencia del equipo. Un equipo que procede de la construcción en madera o mampostería suele necesitar apoyo durante sus primeros proyectos reales, no solo durante la semana de puesta en marcha, por lo que una formación por fases con una visita de seguimiento programada puede ofrecer mejores resultados que una única sesión intensiva. En muchas operaciones, el objetivo práctico es contar con un equipo de producción capaz de operar la línea, resolver fallos rutinarios y liberar elementos precisos para la instalación de entramados de acero sin tener que llamar al proveedor para las decisiones cotidianas.
Formación sobre software y diseño a máquina
En la producción moderna, el software es el lugar donde muchos errores comienzan o se evitan. Los diseñadores deben comprender cómo las bibliotecas de perfiles, los detalles de conexión y las reglas de los orificios de servicio se traducen en instrucciones para la máquina, porque una configuración incorrecta en el modelo se reproducirá fielmente en cada elemento. Por ello, la formación debe abarcar todo el recorrido desde la información arquitectónica hasta el archivo de producción, incluido cómo comprobar un archivo antes de que llegue a la máquina.
Esta parte del programa formativo suele subestimarse durante la compra, aunque puede influir en la productividad a largo plazo tanto como la velocidad del operario. Incluir sesiones de software dentro del alcance de los servicios de puesta en marcha, con ejercicios basados en proyectos reales del comprador, proporciona a diseñadores y operarios un lenguaje común para diagnosticar problemas cuando la producción no coincide con el plano.
Cuando el soporte de instalación está incluido en el alcance
La puesta en marcha de la máquina termina en la puerta de la fábrica, pero el valor de los elementos precisos solo se materializa en obra. Cuando el soporte de instalación forma parte del alcance del proveedor o se adquiere como servicio independiente, la formación puede acompañar al producto hasta el montaje. La hoja de buenas prácticas ED029 del Steel Construction Institute ilustra el nivel de detalle necesario: cada panel de pared necesita como mínimo un puntal inclinado temporal, normalmente con una separación máxima de 3 m, y debe montarse en bloques rectangulares en lugar de en largas alineaciones lineales.
La misma guía señala que las modificaciones en obra requieren la aprobación previa del fabricante del bastidor y que las separaciones superiores a 20 mm bajo los paneles de pared deben remitirse al ingeniero estructural. Por ello, los compradores que se inician en la construcción con acero conformado en frío deben confirmar con antelación si la formación de instalación está incluida, es opcional o queda completamente fuera del alcance de la puesta en marcha.
Seguridad, documentación y conservación del conocimiento
La formación en seguridad es una parte esencial de la puesta en marcha porque una línea de perfilado por rodillos combina rodillos giratorios, punzones, cizallas y movimiento automatizado en un único sistema de producción. Las directrices de OSHA sobre protección de equipos identifican puntos de atrapamiento en la entrada de las máquinas de perfilado por rodillos y establecen que solo los empleados formados deben operar la maquinaria. En Estados Unidos, la norma de bloqueo/etiquetado 29 CFR 1910.147 exige además que los empleadores formen a los empleados autorizados para reconocer las fuentes de energía peligrosa y los medios para aislarlas, que vuelvan a formar al personal cuando cambien los equipos o procedimientos y que certifiquen que la formación se ha realizado. Otras jurisdicciones imponen sus propios requisitos de seguridad de maquinaria y aislamiento de energía, por lo que la formación y los procedimientos siempre deben ajustarse a la normativa aplicable en el lugar de instalación. Un paquete completo de seguridad y documentación debe incluir:
- Procedimientos de bloqueo/etiquetado redactados para la máquina específica, con cada fuente de energía identificada.
- Comprobaciones de protecciones y paradas de emergencia registradas durante la puesta en marcha.
- Hojas de configuración para cada perfil, de modo que los operarios puedan encontrar el utillaje correcto sin tener que preguntar a nadie.
- Programas de mantenimiento, tablas de lubricación y una lista de repuestos críticos.
- Registros de formación que indiquen el nombre de cada participante y las fechas de formación.
La documentación también es el medio por el que el conocimiento perdura pese a la rotación de personal. Cuando los procedimientos se documentan por escrito en lugar de permanecer en la cabeza de un operario experimentado, un nuevo empleado puede ponerse al día mediante una formación in situ estructurada en lugar de recurrir al ensayo y error. Para las plantas que amplían la producción de construcción con acero conformado en frío a varios turnos, esa coherencia llega a ser tan valiosa como la propia máquina.
Cuál es el coste real de una puesta en marcha apresurada
Bajo presión de calendario, algunos compradores tratan la puesta en marcha como una formalidad que debe terminarse rápidamente; sin embargo, en los sistemas de entramado ligero de acero un pequeño error de configuración puede repetirse en miles de piezas antes de que alguien lo detecte. Una perfiladora desalineada una fracción de milímetro puede producir no un montante defectuoso, sino todo un turno de ellos. Entre las consecuencias más habituales de unos servicios de puesta en marcha abreviados o incompletos se incluyen:
- Desechos y retrabajos, ya que los perfiles fuera de tolerancia, los orificios de servicio mal posicionados y las longitudes de corte incorrectas consumen bobina y mano de obra.
- Problemas de montaje, con montantes que no encajan en las canales y paneles que deben forzarse para unirlos en obra.
- Desgaste irregular de los rodillos, que The Fabricator relaciona directamente con pares de utillaje que no están alineados como deberían.
- Paradas no planificadas por atascos, daños en el utillaje y fallos eléctricos que el personal formado habría detectado a tiempo.
- Baja adopción, cuando los operarios que carecen de confianza vuelven a métodos manuales y dejan infrautilizada la automatización.
- Riesgo de incumplimiento, cuando los elementos fuera de las tolerancias normativas no superan las inspecciones o las auditorías de certificación.
La lógica financiera es sencilla. Una línea de producción genera retorno solo cuando entrega bastidores comercializables a la velocidad prevista, por lo que cada semana dedicada a resolver problemas puede retrasar la amortización. Una puesta en marcha exhaustiva puede acortar ese periodo de aumento progresivo de la producción, dar al equipo confianza en sus propias mediciones y crear una referencia documentada que mantenga objetivas, en lugar de conflictivas, las posteriores conversaciones sobre calidad con los proveedores de sistemas de entramado. Para los fabricantes modulares que trabajan con franjas de entrega fijas, esa previsibilidad puede importar tanto como la velocidad nominal de la máquina.
Preguntas que deben hacerse a los proveedores de sistemas de entramado antes de la compra
Cuando los compradores comparan proveedores de sistemas de entramado para sistemas de entramado ligero de acero, el precio de la máquina por sí solo oculta la mayor variable en el aumento progresivo de la producción de una nueva planta: el nivel de soporte después de la entrega. Como señala Rollforming Magazine, el soporte ya no es algo que comienza después de la venta, sino parte del propio producto, y merece el mismo análisis que la velocidad de perfilado. Pedir a cada proveedor que responda por escrito a las mismas preguntas permite comparar directamente las ofertas:
- ¿Qué incluye exactamente el alcance de la puesta en marcha, cuántos días de ingeniería están cubiertos y quién paga los gastos de viaje y alojamiento?
- ¿Qué preparativos del emplazamiento deben completarse de antemano y qué ocurre si el emplazamiento no está listo en la fecha acordada?
- ¿Las pruebas de aceptación utilizarán nuestra propia bobina y nuestros archivos de proyecto, y según qué norma de tolerancia se medirá la producción?
- ¿Cuánto personal puede asistir a la formación, en qué idiomas y el programa incluye tanto el software de diseño como el manejo de la máquina?
- ¿Hay soporte de seguimiento disponible durante los primeros proyectos reales, mediante visitas de retorno o diagnóstico remoto?
- ¿Qué documentación, hojas de configuración, repuestos y programas de mantenimiento se entregan con la línea?
Las respuestas dicen tanto sobre el proceso de un proveedor como sobre su máquina. Un proveedor que puede compartir un ejemplo de plan de puesta en marcha, un programa escrito de formación in situ para cada función y el registro de aceptación que utiliza en la entrega demuestra que el arranque es un procedimiento repetible y no una visita improvisada. Las respuestas vagas, o una oferta de formación expresada únicamente como un número de días, merecen un análisis adicional antes de firmar la orden de compra.
La puesta en marcha como inicio de una colaboración a largo plazo
La forma más útil de considerar la puesta en marcha no es como el último paso de una compra, sino como el primer paso para operar de forma rentable sistemas de entramado ligero de acero. La precisión, el software, la seguridad y las competencias no son entregables independientes. Se refuerzan entre sí, y una debilidad en cualquiera de ellos limita a los demás. Una máquina alineada con precisión sigue ofreciendo un rendimiento inferior si los diseñadores exportan archivos defectuosos, y un equipo bien formado sigue perdiendo tiempo si los repuestos y el soporte remoto tardan en llegar. Antes de firmar una orden de compra, los fabricantes deben poder confirmar tres aspectos:
- Un plan de puesta en marcha por escrito con criterios de aceptación medibles.
- Un programa de formación basado en funciones que cubra el manejo de la máquina, el mantenimiento, el software y la seguridad, con el alcance de cualquier soporte de instalación claramente definido.
- Un modelo de soporte definido para los meses posteriores a la entrega.
Visto de este modo, la puesta en marcha es el punto en el que la compra de una máquina se convierte en una capacidad de producción operativa, y la calidad de esa transición puede influir durante años en el desarrollo de los proyectos de instalación de entramados de acero. En Arkitech, este enfoque integrado determina cómo apoyamos a los clientes desde la instalación de la máquina hasta la adopción del software, la formación y el soporte continuo a la producción.
Referencias
Los datos de este artículo proceden de las siguientes normas, reglamentos de seguridad y publicaciones del sector:
- American Iron and Steel Institute, AISI S240-20 — North American Standard for Cold-Formed Steel Structural Framing (SFIA library copy). https://www.steelframing.org/assets/Library/Standards/AISI-S240-20.pdf
- BSI — BS EN 1090-4:2018 Execution of steel structures and aluminium structures: Technical requirements for cold-formed structural steel elements and cold-formed structures for roof, ceiling, floor and wall applications. https://www.thenbs.com/publicationindex/documents/details?Pub=BSI&DocID=324775
- The Steel Construction Institute — Best Practice for Light Steel Framing: Installation, Technical Information Sheet ED029 (2015). https://steel-sci.com/assets/downloads/LSF/ED029%20Download.pdf
- Ebel, S. (2018) — Set up for roll forming success, The Fabricator. https://www.thefabricator.com/thefabricator/article/rollforming/set-up-for-roll-forming-success
- Kneat — FAT vs. SAT: What's the difference and why both matter in equipment qualification (citing the ISPE Baseline Guide and GAMP 5, Second Edition). https://kneat.com/article/the-difference-between-a-fat-and-a-sat/
- Occupational Safety and Health Administration — 29 CFR 1910.147, The control of hazardous energy (lockout/tagout). https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.147
- Occupational Safety and Health Administration — Safeguarding Equipment and Protecting Employees from Amputations (OSHA 3170). https://osha.gov/sites/default/files/publications/osha3170.pdf
- Rollforming Magazine — Evaluating Equipment Beyond Day One: Why Support Matters Over the Long Haul. https://rollformingmagazine.com/evaluating-equipment-beyond-day-one-why-support-matters-over-the-long-haul/
 by