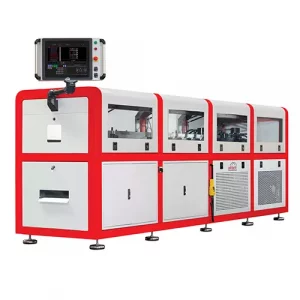
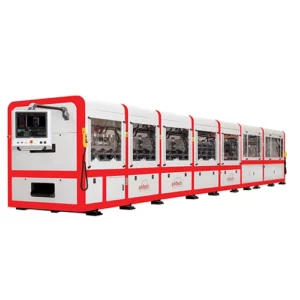
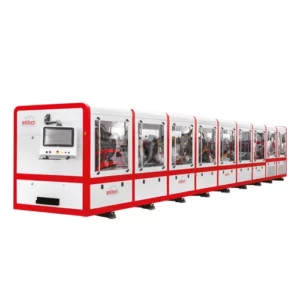
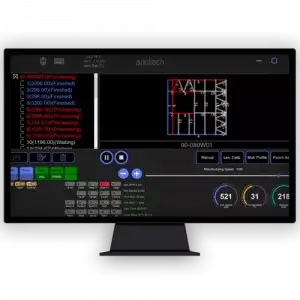


Uruchomienie LGS to uporządkowany proces instalacji, testowania, kalibracji i formalnego przekazania linii produkcyjnej lekkiej konstrukcji stalowej, tak aby linia produkcyjna mogła rozpocząć kontrolowaną, powtarzalną produkcję zgodnie z określonymi wymaganiami. Szkolenie na miejscu jest usługą towarzyszącą, podczas której operatorzy, technicy i projektanci kupującego uczą się bezpiecznie i konsekwentnie obsługiwać tę linię we własnym zakładzie.
Uruchomienie LGS i szkolenie na miejscu decydują o tym, jak szybko nowa inwestycja zacznie generować wyroby nadające się do sprzedaży, ponieważ maszyna do profilowania rolkowego jest tylko jednym ogniwem łańcucha, od którego zależą systemy lekkiej konstrukcji stalowej (LGS). Oprogramowanie projektowe, sterowanie maszyną, oprzyrządowanie, cewka stalowa oraz osoby je obsługujące muszą współpracować w granicach określonych tolerancji maszyny i produktu, zanim choć jeden panel opuści zakład. Gdy ten proces dopasowania zostanie przeprowadzony zbyt szybko, koszty pojawiają się później w postaci złomowanej cewki stalowej, bezczynnych zespołów, profili, których nie można zmontować, oraz ram mających trudności z przejściem kontroli. Gdy proces przebiega prawidłowo, zakład szybciej osiąga stabilną produkcję, a zespół rozumie, dlaczego maszyna zachowuje się w określony sposób, a nie tylko które przyciski należy naciskać. Poniższe sekcje wyjaśniają, co obejmuje pełny zakres uruchomienia, czego skuteczne szkolenie uczy poszczególne role, jak bezpieczeństwo i dokumentacja wpisują się w proces, jakie są rzeczywiste koszty skrótów oraz jakie pytania producenci i wytwórcy modułowi powinni zadać dostawcom przed podpisaniem zamówienia.
Co obejmuje uruchomienie LGS — od przygotowania miejsca do przekazania
Uruchomienie systemów lekkiej konstrukcji stalowej (LGS) rozpoczyna się na długo przed przyjazdem inżyniera dostawcy, ponieważ wiele opóźnień w dniu rozruchu wynika z nieprzygotowanego miejsca instalacji. Profesjonalne usługi uruchomieniowe zwykle rozpoczynają się od listy kontrolnej przed instalacją, obejmującej powierzchnię i wypoziomowanie podłoża, kotwienie fundamentowe, zasilanie elektryczne i uziemienie, magazynowanie i obsługę cewki stalowej oraz stanowisko robocze dla oprogramowania projektowego i sterującego. Po ustawieniu linii prace zazwyczaj przebiegają według stałej sekwencji etapów, z których każdy potwierdza określony aspekt działania systemu:
- Konfiguracja mechaniczna: Poziomowanie, kotwienie i ustawianie rozwijaka, stacji walcujących oraz stołów odbiorczych tak, aby taśma przebiegała prosto i prawidłowo.
- Kontrole elektryczne i sterowania: Napięcie zasilania, uziemienie, wyłączniki awaryjne, osłony oraz parametry serwo lub PLC w celu potwierdzenia, że maszyna jest bezpieczna i reaguje prawidłowo.
- Integracja oprogramowania: Instalacja oprogramowania design-to-machine, bibliotek profili i eksportów testowych, tak aby dane modelu były przekształcane w prawidłowe wykrawania, wycięcia i cięcia.
- Produkcja próbna: Formowanie elementów oraz przykładowych paneli ściennych lub wiązarów z rzeczywistych plików projektowych i własnej cewki stalowej kupującego.
- Odbiór i przekazanie: Pomiar wyników produkcji, podpisanie protokołu odbioru na miejscu oraz przekazanie instrukcji, ustawień maszyny i list części zamiennych.
Kolejność ma znaczenie, ponieważ każdy etap opiera się na poprzednim. Pliku produkcyjnego nie można oceniać na maszynie, która nie została jeszcze ustawiona, a próbne elementy niewiele znaczą, dopóki nie zostanie zweryfikowane sterowanie. W przypadku producentów, którzy dopiero rozpoczynają pracę z lekką konstrukcją stalową, wymaganie ukończenia i zatwierdzenia każdego etapu, zamiast ograniczania wszystkiego do jednego dnia demonstracyjnego, jest jednym z najbardziej niezawodnych sposobów zapobiegania problemom pojawiającym się kilka miesięcy później.
Odbiór fabryczny a odbiór na miejscu
Wielu dostawców przed wysyłką przeprowadza test odbioru fabrycznego (FAT), który stanowi przydatny pierwszy punkt kontrolny. Wytyczne branżowe, takie jak ISPE Baseline Guide, opisują FAT jako częściowe uruchomienie i kwalifikację wykonywane przed wysyłką, natomiast GAMP 5 definiuje go jako test odbiorczy przeprowadzany w zakładzie dostawcy, zwykle z udziałem klienta. W każdym przypadku FAT potwierdza, że maszyna została zbudowana zgodnie ze specyfikacją, ale nie może wykazać, jak urządzenie zachowuje się po transporcie, ustawieniu i podłączeniu do lokalnych mediów.
Taką rolę pełni test odbioru na miejscu (SAT), który sprawdza, czy zainstalowany system działa z własnym zasilaniem kupującego, w jego środowisku oraz z sąsiadującymi urządzeniami. Producenci powinni poprosić dostawców systemów konstrukcji szkieletowych o pisemne określenie kryteriów SAT przed dostawą, w tym wskazanie, które elementy będą formowane, z jakiej cewki stalowej oraz w jaki sposób będą mierzone. Uzgodnienie tych warunków z wyprzedzeniem zmienia odbiór w obiektywną kontrolę, a nie negocjacje.
Kalibracja profili względem uznanych tolerancji
Kalibracja stanowi podstawę uruchomienia, ponieważ profilowanie rolkowe wzmacnia skutki niewielkich błędów ustawienia. Na łamach The Fabricator specjalista w dziedzinie profilowania rolkowego Steve Ebel zaleca utrzymywanie ustawienia pomiędzy piastami dolnego i górnego wału w granicach 0.002 in oraz ustawienia dolnego wału od pierwszej do ostatniej stacji w granicach 0.005 in. Jak zauważa, nieprawidłowo ustawiona maszyna zmienia szczelinę między rolkami, a wraz z nią kształt produktu.
Dokładność należy następnie oceniać względem opublikowanego punktu odniesienia, a nie wartości z broszury. W Ameryce Północnej AISI S240 określa tolerancje produkcyjne dla elementów konstrukcyjnych lekkiej konstrukcji stalowej, natomiast w Europie EN 1090-4 definiuje wymagania techniczne dotyczące formowanych na zimno stalowych elementów konstrukcyjnych stosowanych w dachach, sufitach, podłogach i ścianach. Dobrą praktyką podczas uruchomienia jest objęcie próbami elementów wykonanych z więcej niż jednej reprezentatywnej cewki stalowej, przy czym otwory serwisowe i długości cięcia są bezpośrednio porównywane z plikiem projektowym, zanim jakakolwiek rama przejdzie do etapu montażu konstrukcji stalowej.
Co obejmuje szkolenie na miejscu dla każdej roli
Skuteczne szkolenie na miejscu dotyczące systemów lekkiej konstrukcji stalowej (LGS) jest dostosowane do ról, ponieważ osoba ładująca cewkę stalową, technik wymieniający wykrojnik oraz projektant eksportujący pliki maszynowe potrzebują zupełnie różnych umiejętności. Szkolenie na własnej maszynie kupującego, w jego własnym zakładzie, ujawnia również lokalne warunki, takie jak różnice między cewkami stalowymi, jakość zasilania czy wąskie gardła w przepływie pracy, których szkolenie w sali nie mogłoby ujawnić. Doświadczenia z analiz przyczyn źródłowych w profilowaniu rolkowym wskazują na ten sam problem: The Fabricator przypisuje wiele trudności produkcyjnych niewystarczającej dokumentacji dobrych praktyk, niedostatecznej konserwacji maszyn i oprzyrządowania oraz brakowi szkoleń. Dobrze określony program zwykle rozdziela treści w następujący sposób:
- Operatorzy maszyn: Uruchamianie i wyłączanie, załadunek i wprowadzanie cewki stalowej, uruchamianie zadań z poziomu sterownika, pomiar pierwszego elementu oraz podstawowe usuwanie usterek.
- Technicy utrzymania ruchu: Procedury smarowania, kontrola rolek i ostrzy, sprawdzanie enkoderów i czujników oraz planowanie krytycznych części zamiennych.
- Użytkownicy oprogramowania i projektanci: Modelowanie ścian, podłóg i wiązarów dachowych, wykonywanie kontroli inżynierskich oraz eksportowanie poprawnych plików produkcyjnych.
- Kierownicy i personel jakości: Odczytywanie kart ustawień, pobieranie próbek i pomiar wyników produkcji, etykietowanie gotowych elementów oraz rejestrowanie odchyleń.
Czas trwania zależy od złożoności linii i doświadczenia zespołu. Zespół przechodzący z konstrukcji drewnianych lub murowanych często potrzebuje wsparcia podczas pierwszych rzeczywistych projektów, a nie tylko w tygodniu uruchomienia, dlatego etapowe szkolenie z zaplanowaną wizytą kontrolną może często przynieść lepsze rezultaty niż pojedyncza intensywna sesja. W wielu zakładach praktycznym celem jest zespół produkcyjny, który potrafi obsługiwać linię, usuwać rutynowe usterki i przekazywać dokładne elementy do montażu konstrukcji stalowej bez kontaktowania się z dostawcą w sprawie codziennych decyzji.
Szkolenie z oprogramowania i procesu design-to-machine
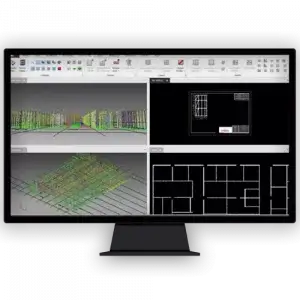
We współczesnej produkcji to właśnie w oprogramowaniu wiele błędów albo powstaje, albo zostaje im zapobieżone. Projektanci muszą rozumieć, w jaki sposób biblioteki profili, detale połączeń oraz zasady dotyczące otworów serwisowych są przekształcane w instrukcje maszynowe, ponieważ błędne ustawienie w modelu zostanie dokładnie odtworzone w każdym elemencie. Szkolenie powinno więc obejmować całą drogę od danych architektonicznych do pliku produkcyjnego, w tym sposób sprawdzania pliku przed jego przesłaniem do maszyny.
Ta część programu szkoleniowego jest często niedoceniana podczas zakupu, mimo że może wpływać na długoterminową produktywność w takim samym stopniu jak szybkość operatora. Włączenie sesji dotyczących oprogramowania do zakresu usług uruchomieniowych oraz ćwiczeń opartych na rzeczywistych projektach kupującego daje projektantom i operatorom wspólny język do diagnozowania problemów, gdy wynik produkcji nie odpowiada rysunkowi.
Gdy wsparcie montażowe jest objęte zakresem
Uruchomienie maszyny kończy się przy bramie zakładu, ale wartość dokładnych elementów jest w pełni widoczna dopiero na budowie. Jeżeli wsparcie montażowe stanowi część zakresu dostawcy lub jest kupowane jako osobna usługa, szkolenie może obejmować produkt aż do etapu montażu. Arkusz dobrych praktyk ED029 opracowany przez The Steel Construction Institute pokazuje wymagany poziom szczegółowości: każdy panel ścienny wymaga co najmniej jednej tymczasowej podpory ukośnej, zwykle w maksymalnym rozstawie 3 m, a panele powinny być montowane w prostokątnych blokach zamiast w długich liniowych ciągach.
Te same wytyczne wskazują, że modyfikacje na budowie wymagają wcześniejszej zgody producenta ramy, a szczeliny pod panelami ściennymi większe niż 20 mm należy konsultować z inżynierem konstrukcji. Kupujący, którzy dopiero rozpoczynają pracę z lekką konstrukcją stalową, powinni zatem wcześnie potwierdzić, czy szkolenie montażowe jest wliczone, opcjonalne czy całkowicie wyłączone z zakresu uruchomienia.
Bezpieczeństwo, dokumentacja i zachowanie wiedzy
Szkolenie z bezpieczeństwa jest niezbędnym elementem uruchomienia, ponieważ linia do profilowania rolkowego łączy obracające się rolki, wykrojniki, nożyce i zautomatyzowany ruch w jednym systemie produkcyjnym. Wytyczne OSHA dotyczące zabezpieczania urządzeń wskazują punkty wciągania przy wejściu do maszyn do profilowania rolkowego i stwierdzają, że maszyny powinny być obsługiwane wyłącznie przez przeszkolonych pracowników. W Stanach Zjednoczonych norma lockout/tagout 29 CFR 1910.147 dodatkowo wymaga od pracodawców szkolenia upoważnionych pracowników w zakresie rozpoznawania niebezpiecznych źródeł energii i sposobów ich izolowania, ponownego szkolenia w przypadku zmian urządzeń lub procedur oraz potwierdzania, że szkolenie się odbyło. Inne jurysdykcje nakładają własne wymagania dotyczące bezpieczeństwa maszyn i izolowania energii, dlatego szkolenia i procedury powinny zawsze być zgodne z przepisami obowiązującymi w miejscu instalacji. Kompletny pakiet bezpieczeństwa i dokumentacji powinien obejmować:
- Procedury lockout/tagout opracowane dla konkretnej maszyny, z określeniem każdego źródła energii.
- Kontrole osłon i wyłączników awaryjnych rejestrowane podczas uruchomienia.
- Karty ustawień dla każdego profilu, aby operatorzy mogli znaleźć właściwe oprzyrządowanie bez konieczności pytania innych osób.
- Harmonogramy konserwacji, schematy smarowania oraz listę krytycznych części zamiennych.
- Rejestry szkoleń zawierające nazwisko każdego uczestnika oraz daty szkolenia.
Dokumentacja jest również sposobem na zachowanie wiedzy mimo zmian kadrowych. Gdy procedury są zapisane, zamiast pozostawać wyłącznie w pamięci doświadczonego operatora, nowy pracownik może zostać wdrożony poprzez uporządkowane szkolenie na miejscu zamiast metodą prób i błędów. W zakładach zwiększających produkcję w ramach lekkiej konstrukcji stalowej na kilka zmian taka spójność staje się równie cenna jak sama maszyna.
Jakie są rzeczywiste koszty pośpiesznego uruchomienia
Pod presją harmonogramu niektórzy kupujący traktują uruchomienie jako formalność, którą trzeba szybko zakończyć. Jednak w systemach lekkiej konstrukcji stalowej (LGS) niewielki błąd ustawienia może powtórzyć się w tysiącach części, zanim ktokolwiek go zauważy. Maszyna do profilowania rolkowego ustawiona nieprawidłowo nawet o ułamek milimetra może wyprodukować nie jeden wadliwy słupek, lecz całą ich zmianę. Do najczęstszych skutków skróconych lub niepełnych usług uruchomieniowych należą:
- Odpady i poprawki, ponieważ profile poza tolerancją, nieprawidłowo rozmieszczone otwory serwisowe i błędne długości cięcia zużywają cewkę stalową oraz pracę.
- Problemy z montażem, gdy słupki nie pasują do prowadnic, a panele trzeba na budowie łączyć siłą.
- Nierównomierne zużycie rolek, które The Fabricator bezpośrednio wiąże z parami oprzyrządowania ustawionymi względem siebie nieprawidłowo.
- Nieplanowane przestoje spowodowane zacięciami, uszkodzeniami oprzyrządowania i usterkami elektrycznymi, które przeszkolony personel wykryłby wcześniej.
- Niski poziom wykorzystania, gdy operatorzy bez odpowiedniej pewności wracają do metod ręcznych, a automatyzacja pozostaje niewykorzystana.
- Ryzyko braku zgodności, gdy elementy poza tolerancjami norm nie przechodzą kontroli lub audytów certyfikacyjnych.
Logika finansowa jest prosta. Linia produkcyjna zapewnia zwrot z inwestycji tylko wtedy, gdy dostarcza ramy nadające się do sprzedaży z planowaną prędkością, dlatego każdy tydzień poświęcony na rozwiązywanie problemów może odsunąć moment zwrotu. Dokładne uruchomienie może skrócić ten okres dochodzenia do pełnej wydajności, zwiększyć zaufanie zespołu do własnych pomiarów i stworzyć udokumentowany punkt odniesienia, dzięki któremu późniejsze rozmowy dotyczące jakości z dostawcami systemów konstrukcji szkieletowych pozostają rzeczowe, a nie sporne. Dla producentów modułowych pracujących według stałych terminów dostaw taka przewidywalność może mieć takie samo znaczenie jak deklarowana prędkość maszyny.
Pytania do dostawców systemów konstrukcji szkieletowych przed zakupem
Gdy kupujący porównują dostawców systemów konstrukcji szkieletowych dla systemów lekkiej konstrukcji stalowej (LGS), sama cena maszyny ukrywa największą zmienną w dochodzeniu nowego zakładu do pełnej wydajności: zakres wsparcia po dostawie. Jak ujmuje to Rollforming Magazine, wsparcie nie jest już czymś, co zaczyna się po sprzedaży, lecz częścią samego produktu i zasługuje na taką samą ocenę jak prędkość profilowania. Poproszenie każdego dostawcy o pisemną odpowiedź na te same pytania umożliwia bezpośrednie porównanie ofert:
- Co dokładnie obejmuje zakres uruchomienia, ile dni pracy inżyniera jest uwzględnionych i kto pokrywa koszty podróży oraz zakwaterowania?
- Jakie przygotowania miejsca instalacji muszą zostać wykonane wcześniej i co się stanie, jeśli miejsce nie będzie gotowe w uzgodnionym terminie?
- Czy próby odbiorcze będą prowadzone z wykorzystaniem naszej własnej cewki stalowej i naszych plików projektowych oraz według jakiej normy tolerancji zostanie zmierzony wynik produkcji?
- Ilu pracowników może uczestniczyć w szkoleniu, w jakich językach i czy program obejmuje oprogramowanie projektowe oraz obsługę maszyny?
- Czy podczas pierwszych rzeczywistych projektów dostępne jest dalsze wsparcie poprzez kolejne wizyty lub zdalną diagnostykę?
- Jaka dokumentacja, karty ustawień, części zamienne i harmonogramy konserwacji są dostarczane wraz z linią?
Odpowiedzi mówią równie wiele o procesie dostawcy, co o jego maszynie. Dostawca, który może udostępnić przykładowy plan uruchomienia, pisemny program szkolenia na miejscu dla każdej roli oraz protokół odbioru wykorzystywany podczas przekazania, pokazuje, że rozruch jest powtarzalną procedurą, a nie improwizowaną wizytą. Niejasne odpowiedzi lub oferta szkoleniowa określona jedynie liczbą dni wymagają dokładniejszego sprawdzenia przed podpisaniem zamówienia.
Uruchomienie jako początek długoterminowego partnerstwa
Najbardziej użyteczne jest traktowanie uruchomienia nie jako ostatniego etapu zakupu, lecz jako pierwszego etapu rentownej eksploatacji systemów lekkiej konstrukcji stalowej (LGS). Dokładność, oprogramowanie, bezpieczeństwo i umiejętności nie są odrębnymi rezultatami. Wzajemnie się wzmacniają, a słabość w jednym z tych obszarów ogranicza pozostałe. Precyzyjnie ustawiona maszyna nadal nie osiąga oczekiwanej wydajności, jeśli projektanci eksportują błędne pliki, a dobrze przeszkolony zespół nadal traci czas, jeśli części zamienne i zdalne wsparcie docierają z opóźnieniem. Przed podpisaniem zamówienia producenci powinni być w stanie potwierdzić trzy kwestie:
- Pisemny plan uruchomienia z mierzalnymi kryteriami odbioru.
- Program szkoleniowy dostosowany do ról, obejmujący obsługę maszyny, konserwację, oprogramowanie i bezpieczeństwo, z jasno określonym zakresem ewentualnego wsparcia montażowego.
- Określony model wsparcia na miesiące po przekazaniu.
W tym ujęciu uruchomienie jest momentem, w którym zakup maszyny staje się działającą zdolnością produkcyjną, a jakość tego przejścia może przez lata wpływać na przebieg projektów związanych z montażem konstrukcji stalowej. W Arkitech to zintegrowane podejście kształtuje sposób, w jaki wspieramy klientów od instalacji maszyny, przez wdrożenie oprogramowania i szkolenia, po bieżące wsparcie produkcji.
Źródła
Dane wykorzystane w tym artykule pochodzą z następujących norm, przepisów bezpieczeństwa i publikacji branżowych:
- American Iron and Steel Institute, AISI S240-20 — North American Standard for Cold-Formed Steel Structural Framing (SFIA library copy). https://www.steelframing.org/assets/Library/Standards/AISI-S240-20.pdf
- BSI — BS EN 1090-4:2018 Execution of steel structures and aluminium structures: Technical requirements for cold-formed structural steel elements and cold-formed structures for roof, ceiling, floor and wall applications. https://www.thenbs.com/publicationindex/documents/details?Pub=BSI&DocID=324775
- The Steel Construction Institute — Best Practice for Light Steel Framing: Installation, Technical Information Sheet ED029 (2015). https://steel-sci.com/assets/downloads/LSF/ED029%20Download.pdf
- Ebel, S. (2018) — Set up for roll forming success, The Fabricator. https://www.thefabricator.com/thefabricator/article/rollforming/set-up-for-roll-forming-success
- Kneat — FAT vs. SAT: What's the difference and why both matter in equipment qualification (citing the ISPE Baseline Guide and GAMP 5, Second Edition). https://kneat.com/article/the-difference-between-a-fat-and-a-sat/
- Occupational Safety and Health Administration — 29 CFR 1910.147, The control of hazardous energy (lockout/tagout). https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.147
- Occupational Safety and Health Administration — Safeguarding Equipment and Protecting Employees from Amputations (OSHA 3170). https://osha.gov/sites/default/files/publications/osha3170.pdf
- Rollforming Magazine — Evaluating Equipment Beyond Day One: Why Support Matters Over the Long Haul. https://rollformingmagazine.com/evaluating-equipment-beyond-day-one-why-support-matters-over-the-long-haul/
 by