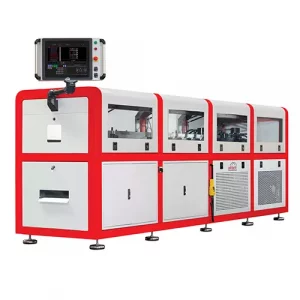
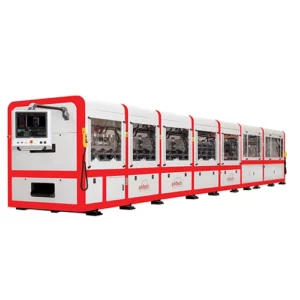
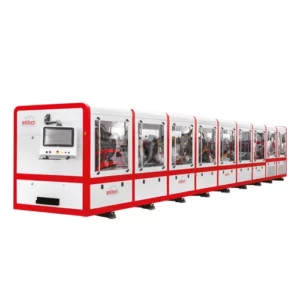
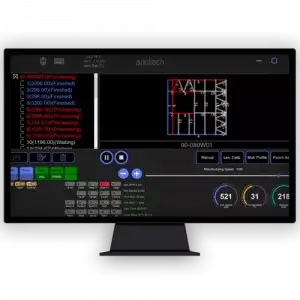


La mise en service LGS est le processus structuré d’installation, de test, d’étalonnage et de remise officielle d’une ligne de production en acier léger afin que la ligne de production puisse commencer une production contrôlée et répétable conformément aux exigences spécifiées. La formation sur site est le service complémentaire qui apprend aux opérateurs, techniciens et concepteurs de l’acheteur à exploiter cette ligne de manière sûre et constante dans leur propre installation.
La mise en service LGS et la formation sur site déterminent la rapidité avec laquelle un nouvel investissement se transforme en production commercialisable, car la profileuse n’est qu’un maillon de la chaîne dont dépendent les systèmes d’ossature en acier léger. Le logiciel de conception, les commandes de la machine, l’outillage, la bobine d’acier et les personnes qui les utilisent doivent tous fonctionner ensemble dans les limites définies de tolérance de la machine et du produit avant qu’un seul panneau ne quitte l’usine. Lorsque cet alignement est effectué dans la précipitation, les coûts apparaissent plus tard sous la forme de bobines d’acier mises au rebut, d’équipes inactives, de profils qui ne peuvent pas être assemblés et d’ossatures qui peinent à réussir l’inspection. Lorsqu’il est réalisé correctement, l’usine atteint plus rapidement une production stable et l’équipe comprend pourquoi la machine se comporte comme elle le fait, et pas seulement quels boutons appuyer. Les sections suivantes expliquent ce que comprend un périmètre complet de mise en service, ce qu’une formation efficace enseigne à chaque rôle, comment la sécurité et la documentation s’intègrent au processus, ce que coûtent réellement les raccourcis et quelles questions les fabricants et les fabricants de modules doivent poser aux fournisseurs avant de signer un bon de commande.
Ce que couvre la mise en service LGS, de la préparation du site à la remise
La mise en service des systèmes d’ossature en acier léger commence bien avant l’arrivée de l’ingénieur du fournisseur, car de nombreux retards le jour du démarrage peuvent être attribués à un site mal préparé. Les services de mise en service professionnels commencent généralement par une liste de contrôle avant installation couvrant l’espace au sol et sa planéité, l’ancrage des fondations, l’alimentation électrique et la mise à la terre, le stockage et la manutention des bobines d’acier ainsi qu’un poste de travail pour le logiciel de conception et de commande. Une fois la ligne positionnée, le travail suit généralement une séquence fixe d’étapes, chacune permettant de vérifier un aspect précis du système :
- Réglage mécanique : Mise à niveau, ancrage et alignement du dérouleur, des stations de profilage et des tables de sortie afin que la bande se déplace de manière droite et régulière.
- Contrôles électriques et de commande : Tension d’alimentation, mise à la terre, arrêts d’urgence, protections et paramètres des servomoteurs ou de l’automate PLC, afin de confirmer que la machine est sûre et réactive.
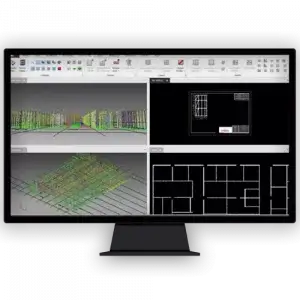
- Intégration du logiciel : Installation du logiciel design-to-machine, des bibliothèques de profils et des exports de test afin que les données du modèle deviennent des poinçonnages, entailles et coupes corrects.
- Production d’essai : Formage d’éléments et de panneaux muraux ou fermes d’essai à partir de fichiers de projets réels et de la propre bobine d’acier de l’acheteur.
- Réception et remise : Mesure de la production, signature du procès-verbal de réception sur site et remise des manuels, des réglages de la machine et des listes de pièces de rechange.
La séquence est importante, car chaque étape s’appuie sur la précédente. Un fichier de production ne peut pas être évalué sur une machine qui n’est pas encore alignée, et les éléments d’essai ont peu de valeur tant que les commandes n’ont pas été vérifiées. Pour les fabricants qui découvrent la construction en acier formé à froid, exiger que chaque étape soit achevée et validée, plutôt que condensée en une seule journée de démonstration, est l’un des moyens les plus fiables d’éviter que des problèmes n’apparaissent plusieurs mois plus tard.
Réception en usine et réception sur site
De nombreux fournisseurs réalisent un test de réception en usine (FAT) avant l’expédition, ce qui constitue un premier point de contrôle utile. Des guides sectoriels tels que l’ISPE Baseline Guide décrivent le FAT comme une mise en service et une qualification partielles réalisées avant l’expédition, tandis que GAMP 5 le définit comme un test de réception effectué dans l’usine du fournisseur, généralement avec la participation du client. Dans tous les cas, un FAT confirme que la machine a été construite conformément aux spécifications, mais il ne peut pas montrer comment l’équipement se comporte après le transport, la manutention et le raccordement aux réseaux locaux.
C’est le rôle du test de réception sur site (SAT), qui vérifie que le système installé fonctionne avec l’alimentation électrique, l’environnement et les équipements adjacents propres à l’acheteur. Les fabricants devraient demander aux fournisseurs de systèmes d’ossature de définir par écrit les critères du SAT avant la livraison, notamment les éléments qui seront formés, la bobine d’acier utilisée et la manière dont ils seront mesurés. Le fait de convenir de ces conditions à l’avance transforme la réception en un contrôle objectif plutôt qu’en une négociation.
Étalonnage des profils selon des tolérances reconnues
L’étalonnage est au cœur de la mise en service, car le profilage à froid amplifie les petites erreurs de réglage. Dans The Fabricator, le spécialiste du profilage Steve Ebel recommande de maintenir l’alignement entre les moyeux des arbres inférieur et supérieur dans une tolérance de 0.002 in, et l’alignement de l’arbre inférieur de la première à la dernière station dans une tolérance de 0.005 in. Une machine mal alignée, note-t-il, modifie l’écartement des rouleaux et, avec lui, la forme du produit.
La précision doit ensuite être évaluée par rapport à une référence publiée plutôt qu’à une valeur de brochure. En Amérique du Nord, AISI S240 définit les tolérances de fabrication des éléments structurels en acier formé à froid, tandis qu’en Europe, EN 1090-4 définit les exigences techniques applicables aux éléments structurels en acier formé à froid utilisés pour les toitures, plafonds, planchers et murs. Dans le cadre des bonnes pratiques de mise en service, les essais peuvent inclure des éléments produits à partir de plusieurs bobines d’acier représentatives, avec comparaison directe des ouvertures techniques et des longueurs de coupe au fichier de conception avant qu’une ossature n’atteigne l’étape du montage de l’ossature en acier.
Ce que couvre la formation sur site pour chaque rôle
Une formation sur site efficace pour les systèmes d’ossature en acier léger est adaptée aux rôles, car la personne qui charge la bobine d’acier, le technicien qui change un poinçon et le dessinateur qui exporte les fichiers machine ont besoin de compétences très différentes. La formation sur la propre machine de l’acheteur, dans sa propre usine, met également en évidence des conditions locales telles que les variations de bobines d’acier, la qualité de l’alimentation électrique ou les goulets d’étranglement du flux de travail qu’une formation en salle ne révélerait jamais. L’expérience issue des analyses des causes profondes dans le profilage va dans le même sens : The Fabricator attribue de nombreux problèmes de production à une documentation insuffisante des bonnes pratiques, à un entretien insuffisant des machines et de l’outillage ainsi qu’à un manque de formation. Un programme correctement défini répartit généralement le contenu comme suit :
- Opérateurs de machines : Démarrage et arrêt, chargement et engagement de la bobine d’acier, exécution des tâches depuis le contrôleur, mesure de la première pièce et résolution des défauts de base.
- Techniciens de maintenance : Procédures de lubrification, inspection des rouleaux et des lames, contrôle des codeurs et des capteurs et planification des pièces de rechange critiques.
- Utilisateurs de la conception et du logiciel : Modélisation des murs, planchers et fermes de toiture, réalisation des contrôles d’ingénierie et exportation de fichiers de production corrects.
- Superviseurs et personnel qualité : Lecture des fiches de réglage, échantillonnage et mesure de la production, étiquetage des éléments finis et enregistrement des écarts.
La durée dépend de la complexité de la ligne et de l’expérience de l’équipe. Une équipe venant de la construction en bois ou en maçonnerie a souvent besoin d’un accompagnement pendant ses premiers projets réels, et pas uniquement durant la semaine de mise en service. Une formation progressive avec une visite de suivi planifiée peut donc souvent donner de meilleurs résultats qu’une seule session intensive. Dans de nombreuses opérations, l’objectif pratique est de disposer d’une équipe de production capable de faire fonctionner la ligne, de résoudre les défauts courants et de libérer des éléments précis pour le montage de l’ossature en acier sans devoir appeler le fournisseur pour les décisions quotidiennes.
Formation au logiciel et au processus design-to-machine
Dans la production moderne, le logiciel est le point où de nombreuses erreurs apparaissent ou sont évitées. Les concepteurs doivent comprendre comment les bibliothèques de profils, les détails de connexion et les règles relatives aux ouvertures techniques se traduisent en instructions machine, car un réglage incorrect dans le modèle sera reproduit fidèlement sur chaque élément. La formation doit donc couvrir l’ensemble du parcours, de l’entrée architecturale au fichier de production, y compris la manière de vérifier un fichier avant qu’il n’atteigne la machine.
Cette partie du programme de formation est souvent sous-estimée lors de l’achat, alors qu’elle peut influencer la productivité à long terme autant que la vitesse de l’opérateur. L’inclusion de sessions logicielles dans le périmètre des services de mise en service avec des exercices fondés sur les projets réels de l’acheteur donne aux concepteurs et aux opérateurs un langage commun pour diagnostiquer les problèmes lorsque la production ne correspond pas au dessin.
Lorsque l’assistance au montage est incluse dans le périmètre
La mise en service de la machine s’arrête aux portes de l’usine, mais la valeur d’éléments précis ne se concrétise que sur le chantier. Lorsque l’assistance au montage fait partie du périmètre du fournisseur ou est achetée comme un service distinct, la formation peut accompagner le produit jusqu’au montage. La fiche de bonnes pratiques ED029 du Steel Construction Institute illustre le niveau de détail requis : chaque panneau mural nécessite au minimum un étai incliné temporaire, généralement avec un espacement maximal de 3 m, et les panneaux doivent être montés en blocs rectangulaires plutôt qu’en longues lignes continues.
Les mêmes recommandations précisent que les modifications sur site nécessitent l’accord préalable du fabricant de l’ossature et que les espaces de plus de 20 mm sous les panneaux muraux doivent être soumis à l’ingénieur structure. Les acheteurs qui découvrent la construction en acier formé à froid doivent donc confirmer suffisamment tôt si la formation au montage est incluse, optionnelle ou totalement exclue du périmètre de mise en service.
Sécurité, documentation et conservation des connaissances
La formation à la sécurité est un élément essentiel de la mise en service, car une ligne de profilage combine des rouleaux rotatifs, des poinçons, des cisailles et des mouvements automatisés au sein d’un seul système de production. Les recommandations de l’OSHA relatives à la protection des équipements identifient les points de pincement en entrée des machines de profilage et indiquent que seules les personnes formées doivent utiliser les machines. Aux États-Unis, la norme lockout/tagout 29 CFR 1910.147 exige en outre que les employeurs forment les employés autorisés à reconnaître les sources d’énergie dangereuses et les moyens de les isoler, qu’ils les reforment lorsque les équipements ou les procédures changent et qu’ils certifient que la formation a bien eu lieu. D’autres juridictions imposent leurs propres exigences en matière de sécurité des machines et d’isolation des énergies ; les formations et procédures doivent donc toujours être alignées sur la réglementation applicable au site d’installation. Un ensemble complet de sécurité et de documentation doit comprendre :
- Des procédures lockout/tagout rédigées pour la machine concernée, avec identification de chaque source d’énergie.
- Les contrôles des protections et des arrêts d’urgence enregistrés pendant la mise en service.
- Des fiches de réglage pour chaque profil, afin que les opérateurs puissent trouver l’outillage approprié sans devoir demander à quelqu’un.
- Des programmes de maintenance, des tableaux de lubrification et une liste des pièces de rechange critiques.
- Des registres de formation indiquant le nom de chaque participant et les dates de formation.
La documentation permet également de conserver les connaissances malgré le renouvellement du personnel. Lorsque les procédures sont écrites plutôt que conservées uniquement dans la mémoire d’un opérateur expérimenté, un nouvel employé peut être rapidement opérationnel grâce à une formation sur site structurée plutôt que par essais et erreurs. Pour les usines qui augmentent la production en construction en acier formé à froid sur plusieurs équipes, cette cohérence devient aussi précieuse que la machine elle-même.
Ce que coûte réellement une mise en service précipitée
Sous la pression des délais, certains acheteurs considèrent la mise en service comme une formalité à terminer rapidement. Pourtant, dans les systèmes d’ossature en acier léger, une petite erreur de réglage peut se répéter sur des milliers de pièces avant que quelqu’un ne la remarque. Une profileuse désalignée d’une fraction de millimètre peut ne pas produire un seul montant défectueux, mais toute une équipe de production. Parmi les conséquences les plus courantes de services de mise en service raccourcis ou incomplets figurent :
- Rebuts et reprises, car les profils hors tolérance, les ouvertures techniques mal positionnées et les longueurs de coupe incorrectes consomment de la bobine d’acier et de la main-d’œuvre.
- Problèmes d’assemblage, avec des montants qui ne s’insèrent pas dans les rails et des panneaux qui doivent être forcés ensemble sur le chantier.
- Usure irrégulière des rouleaux, que The Fabricator relie directement à des paires d’outils qui ne sont pas correctement alignées.
- Arrêts imprévus dus à des blocages, des dommages à l’outillage et des défauts électriques qu’un personnel formé aurait détecté plus tôt.
- Faible adoption, lorsque des opérateurs manquant de confiance reviennent à des méthodes manuelles et sous-utilisent l’automatisation.
- Risque de non-conformité, lorsque des éléments hors des tolérances du code échouent aux inspections ou aux audits de certification.
La logique financière est simple. Une ligne de production ne génère un retour que lorsqu’elle fournit des ossatures commercialisables à la vitesse prévue ; chaque semaine consacrée au dépannage peut donc repousser davantage l’amortissement. Un démarrage approfondi peut raccourcir cette phase de montée en cadence, donner à l’équipe confiance dans ses propres mesures et créer une référence documentée qui maintient les discussions ultérieures sur la qualité avec les fournisseurs de systèmes d’ossature sur des faits plutôt que sur des désaccords. Pour les fabricants de modules travaillant avec des créneaux de livraison fixes, cette prévisibilité peut être aussi importante que la vitesse nominale de la machine.
Questions à poser aux fournisseurs de systèmes d’ossature avant l’achat
Lorsque les acheteurs comparent des fournisseurs de systèmes d’ossature pour des systèmes d’ossature en acier léger, le seul prix de la machine masque la plus grande variable dans la montée en cadence d’une nouvelle usine : l’ampleur de l’assistance après livraison. Comme l’indique Rollforming Magazine, l’assistance n’est plus quelque chose qui intervient après la vente, mais fait partie du produit lui-même et mérite le même niveau d’examen que la vitesse de profilage. Demander à chaque fournisseur de répondre par écrit aux mêmes questions rend les offres directement comparables :
- Que comprend exactement le périmètre de mise en service, combien de journées d’ingénieur sont couvertes et qui prend en charge les frais de déplacement et d’hébergement ?
- Quels préparatifs du site doivent être terminés à l’avance et que se passe-t-il si le site n’est pas prêt à la date convenue ?
- Les essais de réception utiliseront-ils notre propre bobine d’acier et nos propres fichiers de projet, et selon quelle norme de tolérance la production sera-t-elle mesurée ?
- Combien de membres du personnel peuvent participer à la formation, dans quelles langues, et le programme couvre-t-il le logiciel de conception ainsi que l’utilisation de la machine ?
- Une assistance de suivi est-elle disponible pendant les premiers projets réels, par le biais de visites de retour ou de diagnostics à distance ?
- Quels documents, fiches de réglage, pièces de rechange et programmes de maintenance sont fournis avec la ligne ?
Les réponses en disent autant sur le processus d’un fournisseur que sur sa machine. Un fournisseur capable de partager un exemple de plan de mise en service, un programme écrit de formation sur site pour chaque rôle ainsi que le procès-verbal de réception utilisé lors de la remise montre que le démarrage est une procédure reproductible plutôt qu’une visite improvisée. Les réponses vagues, ou une offre de formation exprimée uniquement en nombre de jours, méritent d’être examinées plus en détail avant la signature du bon de commande.
La mise en service comme début d’un partenariat à long terme
La manière la plus utile d’envisager la mise en service n’est pas comme la dernière étape d’un achat, mais comme la première étape de l’exploitation rentable de systèmes d’ossature en acier léger. La précision, le logiciel, la sécurité et les compétences ne sont pas des livrables distincts. Ils se renforcent mutuellement, et une faiblesse dans l’un de ces domaines limite les autres. Une machine alignée avec précision reste moins performante si les concepteurs exportent des fichiers erronés, et une équipe bien formée continue à perdre du temps si les pièces de rechange et l’assistance à distance arrivent lentement. Avant de signer un bon de commande, les fabricants devraient pouvoir confirmer trois éléments :
- Un plan de mise en service écrit avec des critères de réception mesurables.
- Un programme de formation adapté aux rôles couvrant l’utilisation de la machine, la maintenance, le logiciel et la sécurité, avec tout soutien au montage clairement défini.
- Un modèle d’assistance défini pour les mois suivant la remise.
Vu sous cet angle, la mise en service est le moment où l’achat d’une machine devient une capacité de production opérationnelle, et la qualité de cette transition peut influencer pendant des années le déroulement des projets de montage de l’ossature en acier. Chez Arkitech, cette approche intégrée détermine la manière dont nous accompagnons les clients depuis l’installation de la machine jusqu’à l’adoption du logiciel, la formation et l’assistance continue à la production.
Références
Les données présentées dans cet article proviennent des normes, réglementations de sécurité et publications sectorielles suivantes :
- American Iron and Steel Institute, AISI S240-20 — North American Standard for Cold-Formed Steel Structural Framing (SFIA library copy). https://www.steelframing.org/assets/Library/Standards/AISI-S240-20.pdf
- BSI — BS EN 1090-4:2018 Execution of steel structures and aluminium structures: Technical requirements for cold-formed structural steel elements and cold-formed structures for roof, ceiling, floor and wall applications. https://www.thenbs.com/publicationindex/documents/details?Pub=BSI&DocID=324775
- The Steel Construction Institute — Best Practice for Light Steel Framing: Installation, Technical Information Sheet ED029 (2015). https://steel-sci.com/assets/downloads/LSF/ED029%20Download.pdf
- Ebel, S. (2018) — Set up for roll forming success, The Fabricator. https://www.thefabricator.com/thefabricator/article/rollforming/set-up-for-roll-forming-success
- Kneat — FAT vs. SAT: What's the difference and why both matter in equipment qualification (citing the ISPE Baseline Guide and GAMP 5, Second Edition). https://kneat.com/article/the-difference-between-a-fat-and-a-sat/
- Occupational Safety and Health Administration — 29 CFR 1910.147, The control of hazardous energy (lockout/tagout). https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.147
- Occupational Safety and Health Administration — Safeguarding Equipment and Protecting Employees from Amputations (OSHA 3170). https://osha.gov/sites/default/files/publications/osha3170.pdf
- Rollforming Magazine — Evaluating Equipment Beyond Day One: Why Support Matters Over the Long Haul. https://rollformingmagazine.com/evaluating-equipment-beyond-day-one-why-support-matters-over-the-long-haul/
 by