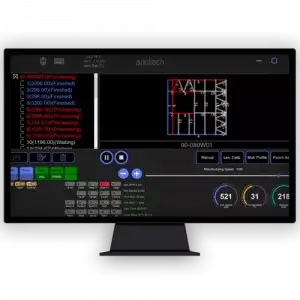


LGS devreye alma, bir hafif çelik üretim hattının belirlenen gerekliliklere uygun şekilde kontrollü ve tekrarlanabilir üretime başlayabilmesi için kurulum, test, kalibrasyon ve resmi teslim süreçlerinin yapılandırılmış biçimde yürütülmesidir. Yerinde eğitim ise bu sürece eşlik eden hizmettir ve alıcının kendi operatörlerine, teknisyenlerine ve tasarımcılarına hattı kendi tesislerinde güvenli ve tutarlı biçimde çalıştırmayı öğretir.
LGS devreye alma ve yerinde eğitim, yeni bir yatırımın ne kadar hızlı satılabilir ürüne dönüştüğünü belirler; çünkü roll form makinesi, hafif çelik yapı sistemlerinin bağlı olduğu zincirin yalnızca bir halkasıdır. Tasarım yazılımı, makine kontrolleri, takımlar, rulo sac ve bunları kullanan kişiler, fabrikadan tek bir panel çıkmadan önce tanımlanmış makine ve ürün toleransları içinde birlikte çalışmalıdır.
Bu uyum aceleye getirildiğinde maliyet daha sonra hurdaya ayrılan rulo sac, atıl kalan ekipler, monte edilemeyen profiller ve denetimden geçmekte zorlanan iskeletler olarak ortaya çıkar. Doğru yapıldığında tesis kararlı üretime daha hızlı ulaşır ve ekip yalnızca hangi düğmelere basacağını değil, makinenin neden belirli şekilde davrandığını da anlar.
Aşağıdaki bölümler, eksiksiz bir devreye alma kapsamının neleri içerdiğini, etkili eğitimin her role neler öğrettiğini, güvenlik ve dokümantasyonun sürece nasıl dahil olduğunu, kısayolların gerçek maliyetini ve üreticiler ile modüler yapı imalatçılarının satın alma siparişini imzalamadan önce tedarikçilere hangi soruları yöneltmesi gerektiğini açıklar.
LGS Devreye Alma Kapsamı: Saha Hazırlığından Teslime
Hafif çelik yapı sistemlerinde devreye alma, tedarikçinin mühendisi gelmeden çok önce başlar; çünkü başlangıç günündeki birçok gecikmenin kaynağı hazırlanmamış bir sahadır. Profesyonel devreye alma hizmetleri genellikle zemin alanı ve düzgünlüğü, temel ankrajı, elektrik beslemesi ve topraklama, rulo sac depolama ve elleçleme ile tasarım ve kontrol yazılımı için bir çalışma istasyonunu kapsayan kurulum öncesi kontrol listesiyle başlar.
Hat konumlandırıldıktan sonra çalışma genellikle sabit bir aşama sırasıyla ilerler ve her aşama sistemle ilgili belirli bir unsuru doğrular:
- Mekanik kurulum: Rulo açıcı, merdane istasyonları ve çıkış tablalarını sac şeridinin düz ve doğru ilerlemesini sağlayacak şekilde tesviye etmek, ankrajlamak ve hizalamak.
- Elektrik ve kontrol sistemi kontrolleri: Besleme gerilimini, topraklamayı, acil durdurmaları, koruyucuları ve servo veya PLC parametrelerini kontrol ederek makinenin güvenli olduğunu ve doğru tepki verdiğini doğrulamak.
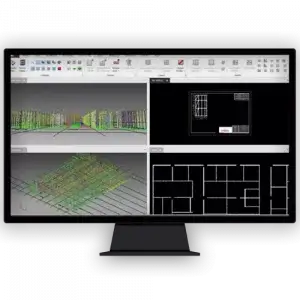
- Yazılım entegrasyonu: Model verilerinin doğru deliklere, çentiklere ve kesimlere dönüşmesi için tasarımdan makineye yazılımını, profil kütüphanelerini ve test dışa aktarımlarını kurmak.
- Deneme üretimi: Gerçek proje dosyaları ve alıcının kendi rulo sacı kullanılarak elemanlar ile örnek duvar panelleri veya makaslar üretmek.
- Kabul ve teslim: Çıktıyı ölçmek, saha kabul kaydını imzalamak ve kılavuzları, makine ayarlarını ve yedek parça listelerini teslim etmek.
Sıralama önemlidir, çünkü her aşama bir öncekinin üzerine kurulur. Henüz hizalanmamış bir makinede üretim dosyası değerlendirilemez ve kontroller doğrulanmadan deneme elemanlarının anlamı sınırlıdır.
Soğuk şekillendirilmiş çelik yapı alanına yeni giren üreticiler için her aşamanın tek günlük bir gösterime sıkıştırılması yerine tamamlanıp onaylanmasında ısrar etmek, aylar sonra ortaya çıkabilecek sorunları önlemenin en güvenilir yollarından biridir.
Fabrika Kabulü ve Saha Kabulü
Birçok tedarikçi sevkiyattan önce fabrika kabul testi (FAT) gerçekleştirir ve bu yararlı bir ilk kontrol noktasıdır. ISPE Baseline Guide gibi sektör kılavuzları FAT’ı sevkiyat öncesinde gerçekleştirilen kısmi devreye alma ve kalifikasyon olarak tanımlarken, GAMP 5 bunu genellikle müşterinin de katıldığı, tedarikçinin fabrikasında gerçekleştirilen bir kabul testi olarak tanımlar.
Her iki durumda da FAT, makinenin belirtilen şartlara göre üretildiğini doğrular; ancak ekipmanın taşıma, kaldırma ve konumlandırma işlemleri ile yerel tesis altyapısına bağlantı sonrasında nasıl davrandığını gösteremez.
Bu, kurulu sistemin alıcının kendi elektrik beslemesi, ortamı ve bitişik ekipmanlarıyla çalıştığını doğrulayan saha kabul testinin (SAT) görevidir. Üreticiler, hafif çelik yapı sistemi tedarikçilerinden teslimat öncesinde SAT kriterlerini yazılı olarak tanımlamalarını istemelidir; buna hangi elemanların, hangi rulo sacdan üretileceği ve nasıl ölçüleceği de dahildir. Bu şartların önceden kararlaştırılması, kabulü bir müzakere yerine nesnel bir kontrole dönüştürür.
Kabul Görmüş Toleranslara Göre Profil Kalibrasyonu
Kalibrasyon devreye almanın temelidir, çünkü roll form işlemi küçük kurulum hatalarını büyütür. The Fabricator’da yazan roll form uzmanı Steve Ebel, alt ve üst mil göbekleri arasındaki hizalamanın 0.002 in içinde, alt milin ilk istasyondan son istasyona kadar hizalamasının ise 0.005 in içinde tutulmasını önerir. Ebel’e göre hizası bozuk bir makine, merdane boşluğunu ve dolayısıyla ürün şeklini değiştirir.
Doğruluk daha sonra bir broşür değerine değil, yayımlanmış bir referansa göre değerlendirilmelidir. Kuzey Amerika’da AISI S240, soğuk şekillendirilmiş yapısal çelik iskelet elemanları için üretim toleranslarını belirlerken, Avrupa’da EN 1090-4 çatı, tavan, döşeme ve duvar uygulamalarında kullanılan soğuk şekillendirilmiş yapısal çelik elemanların teknik gerekliliklerini tanımlar.
İyi bir devreye alma uygulaması olarak deneme çalışmaları, birden fazla temsilî rulo sacdan üretilen elemanları içerebilir; servis delikleri ve kesim boyları, çelik iskelet montajı aşamasına geçilmeden önce doğrudan tasarım dosyasıyla karşılaştırılabilir.
Yerinde Eğitim Her Rol İçin Neleri Kapsar?
Hafif çelik yapı sistemlerinde etkili yerinde eğitim role göre yapılandırılır; çünkü rulo sac yükleyen kişi, bir zımbayı değiştiren teknisyen ve makine dosyalarını dışa aktaran detay tasarımcısı çok farklı becerilere ihtiyaç duyar. Eğitimin alıcının kendi makinesinde ve kendi tesisinde yapılması, sınıf eğitiminde görülmeyecek rulo sac değişkenliği, elektrik kalitesi veya iş akışı darboğazları gibi yerel koşulları da ortaya çıkarır.
Roll form süreçlerindeki kök neden analizleri de aynı noktaya işaret eder: The Fabricator, birçok üretim sorununun yetersiz dokümantasyon, eksik makine ve takım bakımı ile eğitim yetersizliğinden kaynaklandığını belirtir. Kapsamı iyi tanımlanmış bir program genellikle içeriği şu şekilde dağıtır:
- Makine operatörleri: Başlatma ve kapatma, rulo sac yükleme ve hatta besleme, kontrolör üzerinden işleri çalıştırma, ilk parça ölçümü ve temel arıza giderme.
- Bakım teknisyenleri: Yağlama rutinleri, merdane ve bıçak kontrolü, enkoder ve sensör kontrolleri ile kritik yedek parçaların planlanması.
- Tasarım ve yazılım kullanıcıları: Duvarları, döşemeleri ve çatı makaslarını modelleme, mühendislik kontrollerini yürütme ve temiz üretim dosyalarını dışa aktarma.
- Üretim sorumluları ve kalite personeli: Ayar föylerini okuma, üretimden numune alma ve ölçüm yapma, tamamlanmış elemanları etiketleme ve sapmaları kaydetme.
Süre, hattın karmaşıklığına ve ekibin deneyimine bağlıdır. Ahşap veya yığma yapı üretiminden geçen bir ekip, yalnızca devreye alma haftasında değil, ilk gerçek projeleri boyunca da desteğe ihtiyaç duyabilir; bu yüzden planlı bir takip ziyareti içeren aşamalı eğitim, tek bir yoğun oturumdan daha iyi sonuçlar verebilir.
Birçok işletmede pratik hedef, tedarikçiyi günlük kararlar için aramadan hattı çalıştırabilen, rutin arızaları çözebilen ve çelik iskelet montajı için doğru elemanları montaja hazır hale getirebilen bir üretim ekibidir.
Yazılım ve Tasarımdan Makineye Eğitim
Modern üretimde birçok hatanın başladığı veya önlendiği yer yazılımdır. Tasarımcıların profil kütüphanelerinin, bağlantı detaylarının ve servis deliği kurallarının makine talimatlarına nasıl dönüştüğünü anlaması gerekir; çünkü modeldeki yanlış bir ayar her elemanda aynen yeniden üretilecektir. Eğitim bu yüzden, mimari girdiden üretim dosyasına uzanan tüm süreci ve bir dosyanın makineye ulaşmadan önce nasıl kontrol edileceğini kapsamalıdır.
Müfredatın bu bölümü satın alma sırasında çoğu zaman hafife alınır; ancak uzun vadeli üretkenliği operatör hızı kadar etkileyebilir. Alıcının gerçek projelerine dayanan uygulamalarla yazılım oturumlarının devreye alma hizmetleri kapsamına dahil edilmesi, çıktı çizimle eşleşmediğinde sorunları teşhis etmek için tasarımcılar ve operatörler arasında ortak bir dil oluşturur.
Montaj Desteğinin Kapsama Dahil Olduğu Durumlar
Makinenin devreye alınması fabrika kapısında sona erer; ancak doğru üretilmiş elemanların değeri sahada ortaya çıkar. Montaj desteği tedarikçi kapsamının bir parçasıysa veya ayrı bir hizmet olarak satın alınıyorsa eğitim, ürünü saha montajına kadar takip edebilir. The Steel Construction Institute’un ED029 iyi uygulama föyü, gerekli ayrıntı düzeyini gösterir: duvar panellerinin her birinde en az bir geçici eğik payanda bulunmalı, bunlar genellikle en fazla 3 m aralıkla yerleştirilmeli ve paneller uzun doğrusal sıralar yerine dikdörtgen bloklar halinde kurulmalıdır.
Aynı kılavuz, sahadaki değişikliklerin iskelet üreticisinin önceden onayını gerektirdiğini ve duvar panellerinin altında 20 mm üzerinde olan boşlukların yapı mühendisine bildirilmesi gerektiğini belirtir. Soğuk şekillendirilmiş çelik yapı alanına yeni giren alıcılar bu yüzden montaj eğitiminin dahil, isteğe bağlı veya devreye alma kapsamının tamamen dışında olup olmadığını erkenden doğrulamalıdır.
Güvenlik, Dokümantasyon ve Bilginin Korunması
Güvenlik eğitimi devreye almanın temel bir parçasıdır; çünkü bir roll form hattı dönen merdaneleri, zımbaları, makasları ve otomatik hareketi tek bir üretim sisteminde birleştirir. OSHA’nın ekipman korumasına ilişkin kılavuzu, roll form makinelerinin giriş besleme bölümündeki sıkışma noktalarını tanımlar ve makineleri yalnızca eğitimli çalışanların kullanması gerektiğini belirtir.
Amerika Birleşik Devletleri’nde 29 CFR 1910.147 kilitleme/etiketleme standardı ayrıca işverenlerin yetkili çalışanları tehlikeli enerji kaynaklarını ve bunları izole etme yöntemlerini tanıyacak şekilde eğitmesini, ekipman veya prosedürler değiştiğinde yeniden eğitim vermesini ve eğitimin gerçekleştirildiğini belgelemesini gerektirir.
Diğer yetki alanlarında farklı makine güvenliği ve enerji izolasyonu gereklilikleri uygulanır; bu yüzden eğitim ve prosedürler her zaman kurulum sahasında geçerli düzenlemelerle uyumlu olmalıdır. Eksiksiz bir güvenlik ve dokümantasyon paketi şunları içermelidir:
- Her enerji kaynağının tanımlandığı, ilgili makineye özel yazılmış kilitleme/etiketleme prosedürleri.
- Devreye alma sırasında kaydedilen koruyucu muhafaza ve acil durdurma kontrolleri.
- Operatörlerin kimseye sormadan doğru takımları bulabilmesi için her profile ait ayar föyleri.
- Bakım programları, yağlama çizelgeleri ve kritik yedek parça listesi.
- Her katılımcının adını ve eğitim tarihlerini gösteren eğitim kayıtları.
Dokümantasyon, personel değişse bile bilginin korunmasını da sağlar. Prosedürler tek bir deneyimli operatörün bilgisinde kalmak yerine yazılı hale getirildiğinde, yeni bir çalışan deneme yanılma yerine yapılandırılmış yerinde eğitim ile sürece adapte edilebilir. Soğuk şekillendirilmiş çelik yapı üretim kapasitesini birden fazla vardiyada artıran tesisler için bu tutarlılık, makinenin kendisi kadar değerli hale gelir.
Aceleye Getirilen Devreye Almanın Gerçek Maliyeti
Takvim baskısı altında bazı alıcılar devreye almayı hızlıca tamamlanacak bir formalite olarak görür; ancak hafif çelik yapı sistemlerinde küçük bir kurulum hatası fark edilmeden binlerce parçada tekrarlanabilir. Hizası milimetrenin küçük bir bölümü kadar bozuk bir roll form makinesi yalnızca tek bir hatalı dikme değil, bir vardiya boyunca hatalı dikmeler üretebilir.
Sıkıştırılmış veya eksik devreye alma hizmetlerinin en yaygın sonuçları şunlardır:
- Tolerans dışı profiller, yanlış konumlandırılmış servis delikleri ve hatalı kesim boylarının rulo sac ve işçilik tüketmesi nedeniyle hurda ve yeniden işleme.
- Dikmelerin U profillere oturmaması ve panellerin sahada zorlanarak birleştirilmesi gibi montaj sorunları.
- The Fabricator’ın doğrudan doğru hizalanmayan takım çiftleriyle ilişkilendirdiği düzensiz merdane aşınması.
- Eğitimli personelin erken aşamada fark edebileceği sıkışmalar, takım hasarları ve elektrik arızalarından kaynaklanan plansız duruşlar.
- Kendine güvenmeyen operatörlerin manuel yöntemlere geri dönmesi ve otomasyonun yeterince kullanılmaması nedeniyle düşük benimseme.
- Standart toleranslarının dışındaki elemanların denetim veya sertifikasyon kontrollerinde başarısız olmasıyla oluşan uygunluk riski.
Finansal mantık açıktır. Bir üretim hattı yatırım geri dönüşünü yalnızca planlanan hızda satılabilir iskeletler ürettiğinde sağlar; bu yüzden sorun gidermeyle geçen her hafta geri ödeme süresini daha ileriye taşıyabilir.
Kapsamlı bir başlangıç, kararlı üretime geçiş süresini kısaltabilir, ekibin kendi ölçümlerine güvenmesini sağlayabilir ve hafif çelik yapı sistemi tedarikçileriyle daha sonraki kalite görüşmelerini tartışmalı değil olgulara dayalı tutan belgeli bir referans oluşturabilir. Sabit teslimat aralıklarına göre çalışan modüler yapı imalatçıları için bu öngörülebilirlik, makinenin belirtilen hızı kadar önemli olabilir.
Satın Alma Öncesinde Hafif Çelik Yapı Sistemi Tedarikçilerine Sorulacak Sorular
Alıcılar hafif çelik yapı sistemleri için hafif çelik yapı sistemi tedarikçilerini karşılaştırdığında, yalnızca makine fiyatına bakmak yeni bir tesisin üretime geçişindeki en büyük değişkeni gizler: Teslimat sonrası desteğin kapsamı.
Rollforming Magazine’in ifade ettiği gibi destek artık satıştan sonra devreye giren bir unsur değil, ürünün bir parçasıdır ve şekillendirme hızıyla aynı titizlikle değerlendirilmelidir. Her tedarikçiden aynı soruları yazılı olarak yanıtlamasını istemek, teklifleri doğrudan karşılaştırılabilir hale getirir:
- Devreye alma kapsamına tam olarak neler dahildir, kaç mühendis-gün kapsanır ve seyahat ile konaklama giderlerini kim karşılar?
- Hangi saha hazırlıkları önceden tamamlanmalıdır ve saha kararlaştırılan tarihte hazır olmazsa ne olur?
- Kabul denemelerinde kendi rulo sacımız ve proje dosyalarımız kullanılacak mı ve çıktı hangi tolerans standardına göre ölçülecek?
- Eğitime kaç personel katılabilir, eğitim hangi dillerde verilir ve program makine kullanımının yanı sıra tasarım yazılımını da kapsar mı?
- İlk gerçek projeler sırasında tekrar ziyaretleri veya uzaktan teşhis yoluyla takip desteği sunuluyor mu?
- Hatla birlikte hangi dokümantasyon, ayar föyleri, yedek parçalar ve bakım programları teslim edilir?
Yanıtlar, bir tedarikçinin makinesi kadar süreçleri hakkında da bilgi verir. Her rol için örnek bir devreye alma planı, yazılı bir yerinde eğitim müfredatı ve teslim sırasında kullanılan kabul kaydını paylaşabilen bir tedarikçi, başlangıcın doğaçlama bir ziyaret değil tekrarlanabilir bir prosedür olduğunu gösterir. Belirsiz yanıtlar veya yalnızca gün sayısı olarak ifade edilen bir eğitim teklifi, satın alma siparişi imzalanmadan önce daha ayrıntılı incelenmelidir.
Uzun Vadeli Bir İş Ortaklığının Başlangıcı Olarak Devreye Alma
Devreye almayı değerlendirmenin en yararlı yolu, onu satın almanın son adımı değil, hafif çelik yapı sistemlerini kârlı biçimde işletmenin ilk adımı olarak görmektir. Doğruluk, yazılım, güvenlik ve beceriler ayrı teslimatlar değildir. Birbirlerini güçlendirir ve bunlardan herhangi birindeki zayıflık diğerlerini sınırlar.
Hassas şekilde hizalanmış bir makine, tasarımcıların hatalı dosyalar dışa aktarması durumunda yine beklenen performansı gösteremez; iyi eğitimli bir ekip de yedek parça ve uzaktan destek geciktiğinde zaman kaybeder. Üreticiler satın alma siparişini imzalamadan önce üç unsuru doğrulayabilmelidir:
- Ölçülebilir kabul kriterlerini içeren yazılı bir devreye alma planı.
- Makine kullanımı, bakım, yazılım ve güvenliği kapsayan, montaj desteğinin kapsamı açıkça tanımlanmış rol bazlı bir eğitim programı.
- Teslim sonrası aylar için tanımlanmış bir destek modeli.
Bu açıdan bakıldığında devreye alma, bir makine satın alımının çalışan bir üretim kapasitesine dönüştüğü noktadır ve bu geçişin kalitesi, çelik iskelet montajı projelerinin yıllar boyunca nasıl yürüdüğünü etkileyebilir.
Arkitech’te bu entegre yaklaşım, makine kurulumundan yazılımın benimsenmesine, eğitimden devam eden üretim desteğine kadar müşterilerimizi nasıl desteklediğimizi şekillendirir.
Kaynaklar
Bu makaledeki veriler aşağıdaki standartlardan, güvenlik düzenlemelerinden ve sektör yayınlarından alınmıştır:
- American Iron and Steel Institute, AISI S240-20 — North American Standard for Cold-Formed Steel Structural Framing (SFIA library copy). https://www.steelframing.org/assets/Library/Standards/AISI-S240-20.pdf
- BSI — BS EN 1090-4:2018 Execution of steel structures and aluminium structures: Technical requirements for cold-formed structural steel elements and cold-formed structures for roof, ceiling, floor and wall applications. https://www.thenbs.com/publicationindex/documents/details?Pub=BSI&DocID=324775
- The Steel Construction Institute — Best Practice for Light Steel Framing: Installation, Technical Information Sheet ED029 (2015). https://steel-sci.com/assets/downloads/LSF/ED029%20Download.pdf
- Ebel, S. (2018) — Set up for roll forming success, The Fabricator. https://www.thefabricator.com/thefabricator/article/rollforming/set-up-for-roll-forming-success
- Kneat — FAT vs. SAT: What's the difference and why both matter in equipment qualification (citing the ISPE Baseline Guide and GAMP 5, Second Edition). https://kneat.com/article/the-difference-between-a-fat-and-a-sat/
- Occupational Safety and Health Administration — 29 CFR 1910.147, The control of hazardous energy (lockout/tagout). https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.147
- Occupational Safety and Health Administration — Safeguarding Equipment and Protecting Employees from Amputations (OSHA 3170). https://osha.gov/sites/default/files/publications/osha3170.pdf
- Rollforming Magazine — Evaluating Equipment Beyond Day One: Why Support Matters Over the Long Haul. https://rollformingmagazine.com/evaluating-equipment-beyond-day-one-why-support-matters-over-the-long-haul/
 by